Тампонная печать: нанесение на сложные поверхности
Тампонная печать, или тампопечать, применяется, когда изображение нужно перенести на изделие с неровной или криволинейной поверхностью. Технология позволяет наносить печать с помощью упругоэластичного тампона, который принимает изображение с клише и прижимает его к запечатываемой поверхности.
Однако сама возможность нанесения на сложную форму ещё не гарантирует стабильный результат. Качество переноса зависит от согласованной работы клише, тампона, краски и красочной системы. Для производственной оценки важно рассматривать не только геометрию изделия, но и всю цепочку переноса изображения.
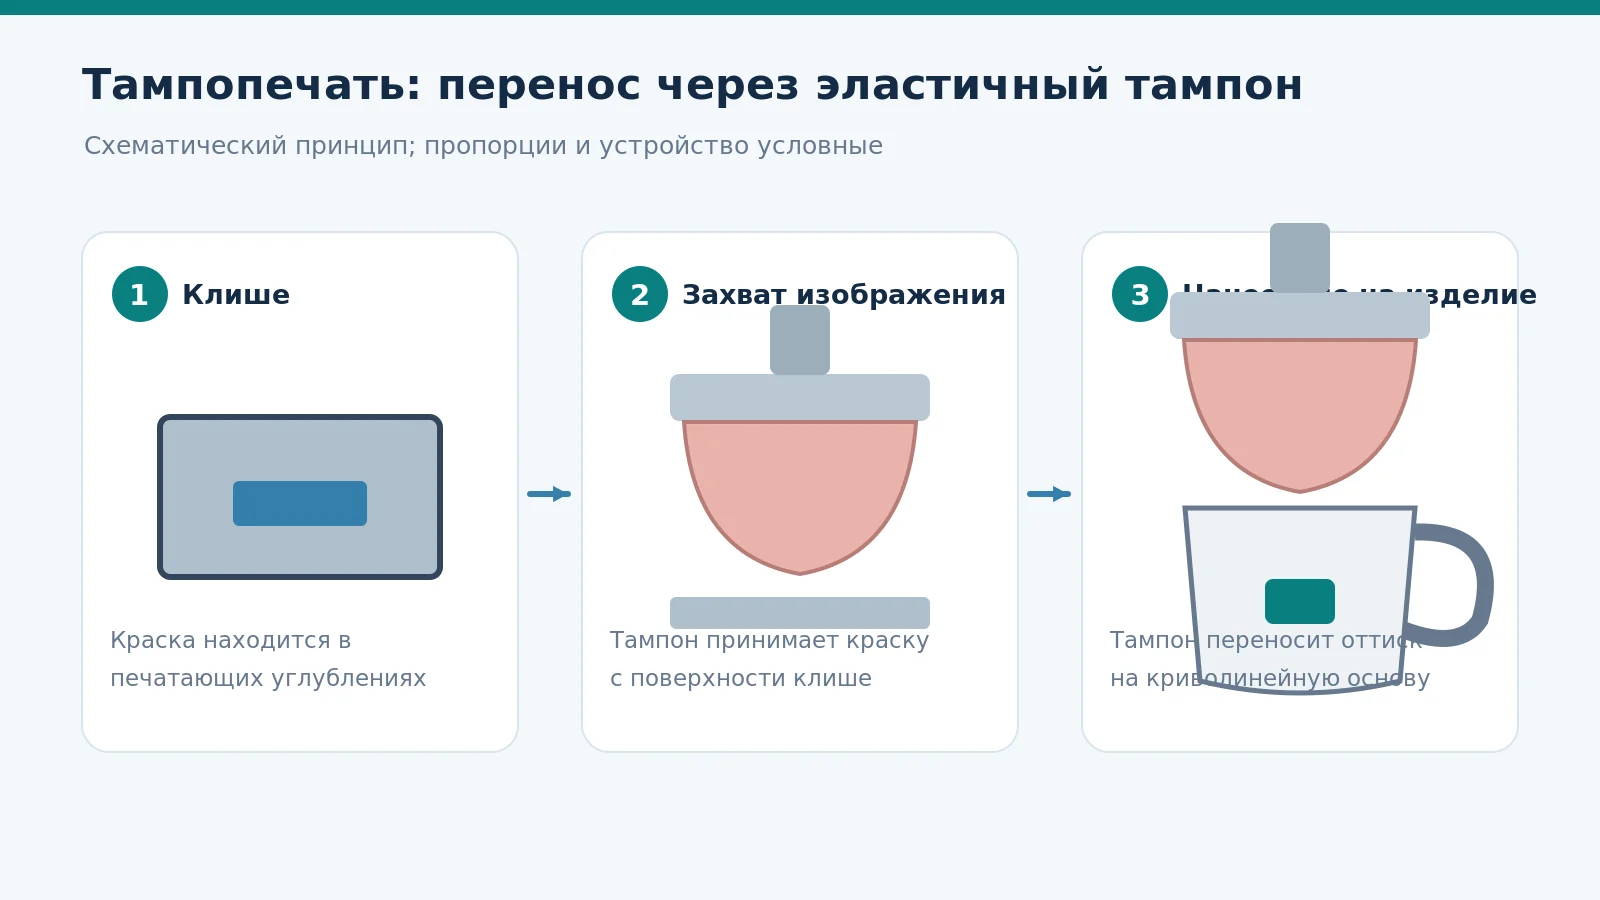
Принцип переноса через клише и тампон
Базовый цикл тампонной печати включает несколько последовательных этапов:
- Краска наносится на клише с углублёнными печатающими элементами.
- Ракель распределяет краску по поверхности клише и снимает её избыток.
- Тампон прижимается к клише и забирает изображение в виде красочного слоя.
- Тампон переносит изображение на изделие.
В открытой красочной системе ракель переносит краску на клише и удаляет её избыток. Существуют также закрытые красочные системы с чашкой. Выбор системы определяет способ подачи краски и входит в общую настройку процесса.
Клише содержит углублённые печатающие элементы, в которых удерживается краска и формируется изображение для последующего переноса. Поэтому оценка технологии не сводится к вопросу «можно ли напечатать на этой форме». Необходимо также проверить, сможет ли тампон забрать изображение с клише и перенести его без потери формы и равномерности.
Когда форма поверхности действительно важна
Тампонная печать рассматривается как способ нанесения изображения на сложные поверхности, в том числе неровные. В отраслевых материалах она описана как технология переноса краски через упругоэластичный тампон на неровные поверхности, включая криволинейные готовые изделия.
Метод применим к задачам, где требуется перенос изображения на неровную или криволинейную поверхность. Но практическая пригодность технологии определяется конкретной геометрией:
- какая часть поверхности должна быть запечатана;
- какой рисунок требуется перенести;
- насколько сложной является форма зоны нанесения;
- предполагается ли нанесение на готовое изделие или на отдельную деталь.
Перед запуском производства нужно проверить, подходит ли выбранный тампон для участка, который необходимо запечатать. Форму и состояние тампона нужно учитывать, поскольку они могут влиять на съём и отдачу красочного слоя.
При этом наличие сложной поверхности не означает, что можно переносить любой рисунок любым способом. Тампонная печать остаётся технологией, в которой результат зависит от совместной работы оборудования, расходных компонентов и изделия.
Роль клише, тампона, краски и красочной системы
Клише
Клише задаёт структуру печатающего элемента и участвует в формировании изображения. В базовом цикле краска остаётся в углублённых печатающих элементах клише, после чего тампон забирает её с рабочей поверхности.
При неполном съёме или отдаче красочного слоя могут иметь значение:
- вязкость краски;
- глубина травления клише;
- состояние клише;
- форма и состояние тампона.
Следовательно, клише нельзя оценивать только как графический носитель. Его рабочее состояние и параметры травления связаны с тем, насколько устойчиво тампон принимает и передаёт красочный слой.
Тампон
Тампон выполняет две основные функции: принимает изображение с клише и переносит его на изделие. Его упругоэластичность позволяет менять форму при контакте с неровной поверхностью, но эта способность не отменяет требований к геометрии, состоянию и повторяемости работы тампона.
Если форма или состояние тампона не соответствуют задаче, это может повлиять на качество переноса. Поэтому при оценке технологии тампон следует рассматривать вместе с клише и краской, а не подбирать отдельно от изделия.
Краска
Краска участвует во всех этапах — от нанесения на клише до переноса на изделие. Её вязкость названа одним из факторов, связанных с неполным съёмом или отдачей красочного слоя.
Для производственного согласования важно использовать документацию выбранной краски. Нельзя заранее обещать адгезию к конкретному материалу без подтверждающих документов. Выбор краски и проверку результата следует согласовать с производством как практический порядок работы; это не универсальное требование источников.
Красочная система
Открытая и закрытая системы предусматривают разные схемы подачи краски. В открытой системе ракель переносит краску на клише и удаляет её избыток; в закрытой системе с чашкой краска подаётся иным способом.
Открытая и закрытая системы различаются способом подачи краски; их выбор входит в общую настройку процесса.
Дефекты переноса и проверка связки
Если перенос не соответствует ожиданиям, диагностику следует начинать не с отдельного компонента, а со связки «клише — краска — тампон — изделие». Подтверждённые причины неполного съёма или отдачи красочного слоя могут быть связаны с вязкостью краски, глубиной травления клише, его состоянием, а также формой и состоянием тампона.
Практическая проверка включает несколько вопросов:
- соответствует ли вязкость краски текущей задаче;
- обеспечивает ли клише нужное формирование красочного слоя;
- находятся ли клише и тампон в рабочем состоянии;
- соответствует ли форма тампона зоне нанесения;
- согласованы ли краска и материал изделия по документации;
- повторяется ли результат при следующих циклах.
Не следует локализовать проблему только по внешнему виду оттиска. Нужно проверить условие передачи изображения между всеми элементами системы. Если один компонент выпадает из согласованной связки, корректировка только изделия или только способа печати может не устранить дефект.
Какие данные передать производству
Чтобы производство могло оценить применимость тампонной печати, запрос следует сформулировать как комплект исходных данных. В него следует включить:
Изделие и его геометрию.
Фотографию или чертёж с обозначением зоны нанесения, расположения изображения и особенностей формы поверхности.Рисунок.
Эскиз или макет с размерами и информацией о расположении элементов.Материал изделия.
Точное обозначение материала, по которому можно подобрать и документально подтвердить пригодность краски.Условия эксплуатации.
Описание среды и условий, в которых будет находиться изделие после нанесения.Цветовую задачу.
Количество цветов и необходимость многокрасочной печати, если это предусмотрено технологическим заданием.Состояние компонентов.
Сведения об используемых клише, тампоне, краске и красочной системе, если оборудование и оснастка уже определены.Требования к результату.
Критерии приёмки, визуальные эталоны и перечень недопустимых дефектов.
Перед серией производства целесообразно согласовать связку компонентов и проверить перенос на контрольном образце. Для тампонной печати важна не только сама форма изделия, но и способность всей системы обеспечить повторяемый результат переноса изображения.